 【產線診斷指南】一條產線從裁板到封邊到鑽孔,完整流程解析!搞懂關鍵關卡打通產線瓶頸木工與系統傢俱產線總是卡關?華倫科技為您拆解裁板、封邊、鑽孔到組裝 4 大核心工序!分析裁板誤差放大、封邊溫控與 CNC 鑽孔精度關鍵,教您精準找出最拖累產線的瓶頸,提供專業產線評估諮詢!
在木工與系統傢俱的製造過程中,許多工廠經營者常遇到產能卡關的問題。然而,想讓產線運作更順暢,並不意味著每一道工序都要盲目進行大規模設備升級。
核心關鍵在於搞懂每道工序的生產邏輯,精準找出最拖累整條產線的那道「瓶頸」,集中資源優先處理,才能創造最大的投資效益。本文將帶您拆解木工產線的 4 道核心工序,協助您找到真正的效率缺口!
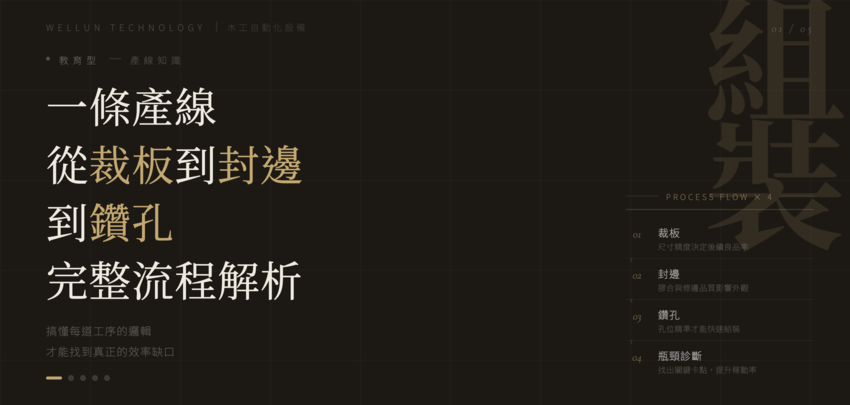
4 道核心工序:每道工序都有自己的品質關卡
木工與系統傢俱生產流程環環相扣,只要前段哪一道工序沒做好,後面的加工全部都會變成白費:
- 工序一:裁板(尺寸精度與誤差起點)
- 尺寸精度決定一切後續,誤差若在裁板階段產生,會在後續每道工序被層層放大。
- 工序二:封邊(品質門面)
- 客戶最直接能看見的質感指標,封邊品質的好壞直接決定整件系統傢俱產品的觀感。
- 工序三:鑽孔(組裝基礎)
- 孔位精度決定五金安裝是否順暢,孔位一旦偏移,迎面而來的便是客訴與現場返工。
- 工序四:組裝 / 出貨(最終呈現)
- 前三道工序都做對了,現場組裝才能快速不卡關,整體交期才能保持穩定。
深入剖析前三道關鍵工序:誤差與效率缺口在哪裡?
工序一|裁板:誤差的起點,決定產線品質天花板
- 誤差放大效應: 板材在裁板階段若產生 $\pm 0.5\text{ mm}$ 的誤差,進到封邊與鑽孔環節時會繼續放大這個偏差。
- 設備選型邏輯: 滑台鋸(推台鋸)適合多樣少量的客製化工廠;電腦開料鋸(電子開料鋸)則適合大量標準規格生產。
- 隱形效率瓶頸: 師傅頻繁量尺、搬運板材與重複設定,佔去了產線上大量的隱形成本與時間。
- 優化解法: 導入數位靠尺或程式控制,可減少 50% 以上的換尺失誤與重複量測時間。
工序二|封邊:品質的門面,客戶第一眼看的就是封邊
- 溫控與貼合: 上膠溫度需保持穩定,封邊帶才能緊密貼合,避免未來出現剝落或起泡。
- 修邊精度: 修邊精度決定封邊帶邊緣是否平整,毛邊是系統傢俱最常見的退貨客訴原因。
- 換線節拍: 快速換帶設計能大幅縮短換線等待時間,維持整條產線的順暢節拍。
工序三|鑽孔:組裝的基礎,孔位偏了五金就裝不好
- 精準定位: 採用 CNC 鑽孔中心可一次定位,進行多面孔位同步加工,精度遠高於傳統人工作業。
- 五金安裝容差: 孔位誤差若超過 $0.3\text{ mm}$,鉸鏈與滑軌就可能出現安裝不順,導致客訴與現場返工。
- 程式化設定: 透過數位程式化設定,換款時無須重新人工量測,能節省大量換線時間。
想讓產線更順?找出你的產線瓶頸,從最卡的那道開始!
不是每道工序都要同時升級,而是找到最拖累整條產線的那一道缺口,優先處理才能發揮最大效益。
華倫科技提供專業的產線評估諮詢,協助您精準診斷現場狀況,找到最值得投資升級的那一步!
- 產線評估諮詢:
wellun888.com - 官方 LINE:
https://lin.ee/FQdHxBy - 諮詢專線: 03-397-2765
- 公司地址: 桃園市龜山區忠義路二段 240 巷 7 號